Аппарат для сварки под флюсом: принцип работы, преимущества и критерии выбора
Сварка под флюсом (SAW — Submerged Arc Welding) — один из наиболее производительных и качественных методов соединения металлов, широко применяемый в тяжёлом машиностроении, судостроении, производстве труб и строительных металлоконструкций. Ключевым элементом этой технологии является аппарат для сварки под флюсом, обеспечивающий автоматизированный процесс с высокой стабильностью и глубоким проплавлением.
В этой статье мы подробно разберём устройство, принцип действия, преимущества и особенности выбора такого оборудования.
Содержание статьи
Что такое сварка под флюсом
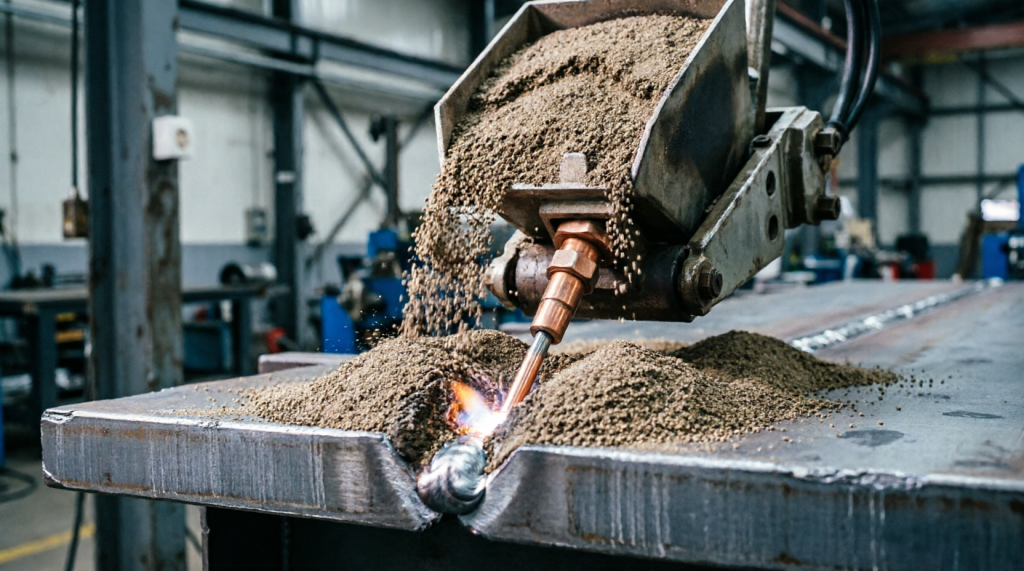
Сварка под флюсом — это дуговой метод сварки, при котором электрическая дуга горит между плавящимся электродом (сварочной проволокой) и изделием под слоем гранулированного флюса. Флюс выполняет сразу несколько функций:
- Защищает расплавленный металл от воздействия атмосферного кислорода и азота.
- Стабилизирует электрическую дугу.
- Участвует в металлургических процессах, раскисляя и легируя сварочную ванну.
- Формирует поверхность сварного шва, придавая ему гладкий и ровный вид.
Поскольку дуга полностью скрыта под слоем флюса, процесс протекает без видимого излучения и с минимальным разбрызгиванием металла.
Устройство аппарата для сварки под флюсом
- Аппарат для сварки под флюсом представляет собой комплексную систему, включающую несколько основных узлов:
1. Источник сварочного тока
Обычно это мощный выпрямитель или инвертор, обеспечивающий постоянный или переменный ток с силой от 300 до 2000 А и более. Источник должен поддерживать стабильные параметры дуги при длительных режимах работы (ПВ — продолжительность включения до 100 %).
2. Механизм подачи проволоки
Обеспечивает равномерную и регулируемую подачу сварочной проволоки диаметром от 2,0 до 6,0 мм. Скорость подачи может варьироваться в широких пределах и является одним из ключевых параметров настройки.
3. Бункер для флюса
Ёмкость, из которой гранулированный флюс подаётся в зону сварки через специальное сопло. Бункер может быть установлен непосредственно на сварочной головке или подключён через шланг.
4. Сварочная головка (трактор или подвеска)
Перемещает электрод вдоль стыка. Различают:
- Сварочные тракторы — самоходные устройства, перемещающиеся по рельсам или непосредственно по изделию.
- Подвесные головки — закрепляются на порталах, консолях или манипуляторах и перемещаются вместе с ними.
5. Система управления
Современный аппарат для сварки под флюсом оснащается цифровым блоком управления, позволяющим задавать и контролировать все параметры процесса: силу тока, напряжение дуги, скорость подачи проволоки, скорость перемещения, расход флюса.
6. Система сбора и рециркуляции флюса
Многие установки оснащены вакуумными устройствами для сбора нерасплавленного флюса, его очистки и повторного использования, что существенно снижает расходные затраты.
Принцип работы
Процесс сварки под флюсом протекает следующим образом:
- Сварочная проволока подаётся через токоподводящий наконечник в зону соединения.
- Из бункера на поверхность изделия перед дугой насыпается слой гранулированного флюса толщиной 30–60 мм.
- При возбуждении дуги флюс в непосредственной близости от неё плавится, образуя шлаковую ванну и газовый пузырь, в котором и горит дуга.
- Расплавленный металл электрода и кромок изделия формирует сварочную ванну, защищённую от атмосферы жидким шлаком и газовой средой.
- По мере перемещения головки сварочная ванна кристаллизуется, образуя шов, покрытый шлаковой коркой, которая легко удаляется после остывания.
Преимущества сварки под флюсом
Использование аппарата для сварки под флюсом обеспечивает ряд существенных преимуществ:
| Преимущество | Описание |
| Высокая производительность | Скорость сварки в 5–10 раз выше, чем при ручной дуговой сварке. Возможность использования токов до 2000 А обеспечивает глубокое проплавление и высокую скорость наплавки. |
| Отличное качество шва | Надёжная защита от атмосферы и металлургическая обработка флюсом обеспечивают высокую плотность, однородность и механические свойства шва. |
| Отсутствие видимой дуги и разбрызгивания | Повышает безопасность и комфорт работы, снижает потери металла. |
| Глубокое проплавление | Позволяет сваривать толстостенные конструкции за минимальное количество проходов. |
| Автоматизация процесса | Минимизирует влияние человеческого фактора, обеспечивает стабильную повторяемость результатов. |
| Экономичность | Низкий расход сварочных материалов, возможность рециркуляции флюса, высокая скорость работы сокращают себестоимость сварочных операций. |
Области применения
Аппарат для сварки под флюсом востребован в отраслях, где требуется сварка длинных прямолинейных и кольцевых швов на металле значительной толщины:
- Производство труб большого диаметра (магистральные газо- и нефтепроводы).
- Судостроение — сварка корпусных секций, палубных настилов.
- Тяжёлое машиностроение — изготовление станин, рам, резервуаров, котлов.
- Мостостроение и строительство — сварка балок, колонн, ферм.
- Энергетика — производство сосудов давления, теплообменников, ветроэнергетических башен.
- Вагоностроение — сварка хребтовых балок, рам тележек.
Разновидности аппаратов для сварки под флюсом
Однодуговые установки
Наиболее распространённый тип. Один электрод, один источник питания. Подходят для большинства стандартных задач.
Многодуговые установки (тандем, триodem)
Используют два или три электрода, каждый со своим источником питания. Позволяют значительно увеличить производительность и скорость сварки. Тандемные системы особенно популярны при производстве труб.
Установки с порошковой проволокой под флюсом
Комбинируют преимущества порошковой проволоки и флюсовой защиты, обеспечивая дополнительные возможности легирования и ещё более высокую производительность.
Портальные и консольные установки
Представляют собой комплексные автоматизированные системы, в которых аппарат для сварки под флюсом интегрирован в портальную или консольную раму с ЧПУ-управлением.
Как выбрать аппарат для сварки под флюсом
При выборе оборудования следует учитывать следующие критерии:
1. Толщина свариваемого металла
Определяет требуемую силу тока и диаметр проволоки. Для металла толщиной до 20 мм обычно достаточно источника на 600–1000 А, для более толстых изделий — 1200–2000 А.
2. Длина и тип швов
Для длинных прямолинейных швов оптимален сварочный трактор. Для кольцевых швов (трубы, обечайки) — подвесная головка на манипуляторе с вращателем.
3. Степень автоматизации
Для серийного производства предпочтительны установки с ЧПУ и системами слежения за стыком. Для единичных работ подойдёт полуавтоматический трактор.
4. Тип и марка флюса
Аппарат должен быть совместим с используемыми флюсами (плавлеными, керамическими, агломерированными). Размер гранул и насыпная плотность флюса влияют на конструкцию бункера и подающего механизма.
5. Производитель и сервис
Надёжный аппарат для сварки под флюсом — это инвестиция на годы. Важно выбирать оборудование проверенных производителей с доступным сервисным обслуживанием и наличием запасных частей.
Особенности эксплуатации
- Подготовка кромок должна быть тщательной: зазоры и смещения кромок недопустимы, так как жидкий металл может вытечь через щель (флюс не удерживает его, как при ручной сварке).
- Сборка стыков требует высокой точности, часто применяются прихватки или подкладные планки.
- Режимы сварки (ток, напряжение, скорость) подбираются по справочным таблицам в зависимости от толщины металла, диаметра проволоки и марки флюса.
- Контроль качества швов, выполненных на аппарате для сварки под флюсом, обычно включает визуальный осмотр, ультразвуковую и радиографическую дефектоскопию.
Заключение
Аппарат для сварки под флюсом — это высокопроизводительное оборудование, незаменимое в тех отраслях промышленности, где предъявляются повышенные требования к качеству, скорости и экономичности сварочных работ. Правильный выбор аппарата с учётом конкретных производственных задач позволяет существенно повысить производительность и снизить себестоимость сварочного производства.
